
La rinuncia a una progettualità, mentre esistono esempi come quello giapponese che indicano la compatibilità tra produzione e ambiente
I sindacati hanno deciso di non firmare l’accordo con Acciaierie d’Italia in mancanza di garanzie occupazionali sufficienti e senza un piano industriale e di decarbonizzazione.
Durante l’incontro presso il ministero del Lavoro, riaggiornato dopo il precedente tavolo del 6 novembre, sulla cassa integrazione straordinaria sono state concordate modalità e tempistiche di erogazione del trattamento economico della cassa, che verrà pagata direttamente dall’INPS e non più anticipata dall’azienda come avvenuto sinora, ma nessuna intesa è stata raggiunta sulla cassa che AdI ha chiesto per 9.622 dipendenti del gruppo, di cui circa 6.800 a Taranto.
Incapaci di assumersi l’onere di una proposta, anche i sindacati si rassegnano a raccogliere i cocci di una vicenda assurda, che priva l’Italia della produzione strategica di acciaio primario.
Con un minimo di buon senso si sarebbe potuto procedere verso soluzioni che all’estero sono state prese con successo.
Su questo giornale ne abbiamo già parlato, ma vale la pena di ritornare sull’argomento, proponendo al lettore l’esempio del modello giapponese della siderurgia primaria, il quale è particolarmente interessante perché non consiste soltanto nell’avere grandi altiforni, ma nell’organizzare l’intero complesso siderurgico come un sistema integrato di materiali, energia, gas, acqua, scorie e polveri.
Il punto decisivo è questo: l’acciaieria giapponese integrata non è semplicemente un altoforno collegato a un laminatoio: è una piattaforma industriale costiera nella quale quasi ogni sottoprodotto viene recuperato, trattato o reimmesso nel ciclo produttivo.
Il modello generale giapponese
I principali produttori sono: Nippon Steel, JFE Steel e, in misura diversa, impianti specializzati di altri gruppi siderurgici.
Il modello classico è quello della steelworks integrata costiera: porto, scarico minerale di ferro, carbone, calcare, parchi materie prime, cokeria e impianto di sinterizzazione, altoforni, ghisa liquida, desolforazione e pretrattamenti, convertitori a ossigeno LD/BOF, acciaio liquido, colata continua, bramme / blumi / billette, laminazione a caldo, laminazione a freddo, rivestimento, zincatura, stagnatura, trattamenti, prodotti finiti
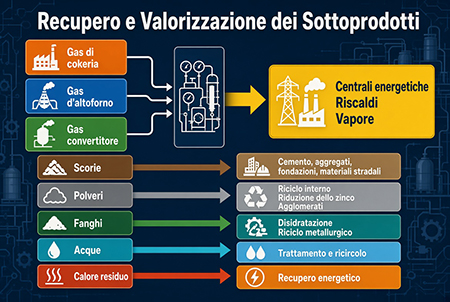
Nippon Steel descrive esplicitamente i propri impianti come grandi complessi costieri nei quali porto, materie prime, impianti a monte, lavorazioni a valle, depositi e banchine di spedizione sono disposti in un’unica configurazione integrata.
Perché gli impianti sono costieri
Le acciaierie integrate giapponesi sono quasi tutte collocate sul mare per quattro ragioni: importazione del minerale di ferro; importazione del carbone metallurgico; riduzione dei trasporti ferroviari interni; esportazione diretta di coils, lamiere, tubi e semilavorati.
Un impianto integrato moderno può ricevere milioni di tonnellate di materie prime attraverso terminali portuali dedicati.
La struttura tipica comprende: pontili per navi portarinfuse; scaricatori continui; nastri trasportatori coperti; parchi minerale; parchi carbone; torri di trasferimento; sistemi di nebulizzazione o confinamento delle polveri; impianti di miscelazione; sinterizzazione; cokeria; altiforni; acciaieria; colata continua; laminatoi; depositi e terminali ferroviari/portuali.
Il minerale di ferro
Il minerale arriva prevalentemente sotto forma di: fini; lump ore; pellet; concentrati.
I fini non possono essere caricati direttamente nell’altoforno in quantità rilevanti, perché ostacolerebbero la permeabilità del letto di carica. Per questo vengono trasformati in sinter.
Sinterizzazione
Il processo è: fini di minerale, più coke breeze, più calcare, più fondenti, ritorni di sinter e poi miscelazione, accensione superficiale, combustione attraverso il letto, agglomerato poroso: SINTER. In seguito, frantumazione e vagliatura e invio all’altoforno.
Il sinter deve avere: resistenza meccanica; granulometria controllata; porosità; comportamento riducibile; basso contenuto di elementi indesiderati.
Cokeria
Il carbone metallurgico viene trasformato in coke attraverso distillazione a secco.
Il processo consiste in carbone, forni a coke, coke metallurgico.
Il coke svolge tre funzioni: combustibile; agente riducente; sostegno meccanico della carica nell’altoforno.
La cokeria produce inoltre: gas di cokeria; catrame; benzolo grezzo; ammoniaca; altri sottoprodotti chimici.
Il gas di cokeria viene normalmente recuperato come combustibile interno.
L’altoforno giapponese
L’altoforno è il cuore della siderurgia primaria.
Nippon Steel riferisce che, alla fine dell’anno fiscale 2023, disponeva di 11 altiforni in Giappone, con volume medio di circa 4.900 m³; gli altiforni n. 1 e n. 2 di Oita hanno un volume di 5.775 m³ ciascuno.
Altri esempi:
- Nagoya: altoforno da circa 4.425 m³;
- Kimitsu: altiforni da circa 5.555 m³;
- Muroran: circa 3.014 m³;
- Wakayama: circa 3.700 m³;
- Yawata/Tobata: circa 5.000 m³;
- Oita: due altiforni da 5.775 m³.
Funzionamento
Dall’alto vengono caricati: sinter; pellet; lump ore; coke; fondenti.
Dal basso vengono insufflati: aria calda; ossigeno arricchito; eventualmente carbone polverizzato; gas riducenti o altri combustibili ausiliari.
L’aria calda può essere portata a circa 1.000–1.200 °C.
Nel forno avvengono: essiccazione; preriscaldamento; riduzione degli ossidi di ferro; fusione; carburazione del ferro; separazione della scoria; raccolta della ghisa liquida.
I prodotti principali sono: ghisa liquida, circa 4–4,7% di carbonio; scoria d’altoforno; gas d’altoforno; polveri e fanghi.
La ghisa viene trasferita in torpedo car, cioè carri siluro termicamente isolati, verso l’acciaieria.
Pretrattamento della ghisa
Prima del convertitore, la ghisa viene spesso sottoposta a: desolforazione; eventuale defosforazione; regolazione della temperatura; rimozione di scorie; analisi chimica automatica.
La desolforazione può utilizzare: magnesio; calce; reagenti compositi.
Questo passaggio è essenziale perché zolfo e fosforo sono particolarmente dannosi per molti acciai di qualità.
Convertitore a ossigeno: BOF/LD
La ghisa liquida entra nel convertitore insieme a: rottame; calce; dolomite; fondenti; eventuali correttivi.
Viene insufflato ossigeno ad alta velocità.
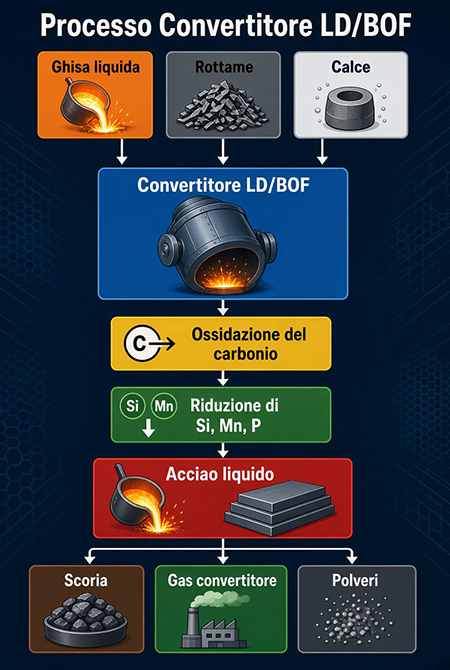
Il carbonio viene abbattuto da circa il 4% della ghisa a valori compatibili con l’acciaio.
Gli impianti giapponesi utilizzano convertitori di dimensioni molto grandi. Nei dati tecnici Nippon Steel compaiono, ad esempio: convertitori da 160 t; 170 t; 220 t; 250 t; 270 t; 300 t; 350 t; fino a 410 t per convertitore in alcuni impianti di Oita.
Metallurgia secondaria
Dopo il convertitore, l’acciaio non è ancora necessariamente pronto per prodotti sofisticati.
Passa eventualmente attraverso: trattamento sotto vuoto; degasaggio RH; degasaggio VD; forno siviera; aggiunta di leghe; controllo di temperatura; controllo delle inclusioni; regolazione precisa di carbonio, zolfo, azoto, ossigeno e idrogeno.
Questa fase è essenziale per: acciai automobilistici ad alta resistenza; lamiere per imbutitura; acciai elettrici; acciai per tubi; acciai per costruzioni navali; acciai per impieghi energetici; acciai speciali.
Colata continua
L’acciaio liquido viene trasferito dalla siviera alla paniera e poi nella macchina di colata continua.
Si ottengono: bramme, per lamiere e coils; blumi, per profilati e grandi sezioni; billette, per barre e vergella.
Il Giappone ha sviluppato una forte integrazione tra colata continua e laminazione, riducendo: rifusioni; perdite termiche; movimentazioni; scarti; consumo energetico.
Laminazione e lavorazioni successive
Laminazione a caldo – Le bramme vengono riscaldate in forni di riscaldo e passano attraverso: sbozzatore; treno continuo; finitori; raffreddamento controllato; avvolgitore.
Si producono coils laminati a caldo.
Laminazione a freddo – Il coil viene: decapato; laminato a freddo; ricotto; temperato; eventualmente rivestito.
Rivestimenti
I prodotti possono essere sottoposti a: zincatura a caldo; elettrozincatura; stagnatura; cromatura; rivestimenti organici; laminazione con film; trattamenti superficiali.
Prodotti finali
Le acciaierie integrate giapponesi producono: lamiere automobilistiche; acciai per elettrodomestici; lamiere navali; lamiere strutturali; tubi saldati; tubi senza saldatura; rotaie; barre; vergella; profilati; acciai elettrici; acciai speciali.
Il problema centrale: le polveri
Qui si trova uno degli aspetti più interessanti del sistema giapponese.
Bisogna distinguere almeno cinque categorie diverse.
- Polveri diffuse o fuggitive
Sono le polveri generate da: scarico delle navi; movimentazione del minerale; parchi materie prime; nastri; tramogge; frantumazione; vagliatura; sinterizzazione; carica dell’altoforno; trasferimento delle scorie; movimentazione del coke.
- Polveri captate dagli impianti di depolverazione
Sono le polveri estratte da: filtri a maniche; precipitatori elettrostatici; scrubber; sistemi di abbattimento a umido; depolverazione dei gas di altoforno; depolverazione dei convertitori; depolverazione dei laminatoi.
- Polveri d’altoforno
Contengono generalmente: ferro; ossidi di ferro; carbonio; coke fine; zinco; piombo; alcali; altri elementi volatili.
- Polveri di convertitore
Sono ricche di: ossidi di ferro; calcio; magnesio; manganese; carbonio; metalli volatili.
- Fanghi
Sono prodotti dal trattamento delle acque e dagli scrubber umidi.
Contengono: ferro; ossidi metallici; fini di calcare; carbonio; elementi pesanti; acqua in percentuali elevate.
Nippon Steel definisce il dust come la polvere fine raccolta dai sistemi di depolverazione, mentre lo sludge è il materiale semisolido recuperato dagli scarichi industriali o dagli impianti di trattamento delle acque.
Come vengono raccolte le polveri
Un impianto giapponese moderno tende a utilizzare una catena chiusa:
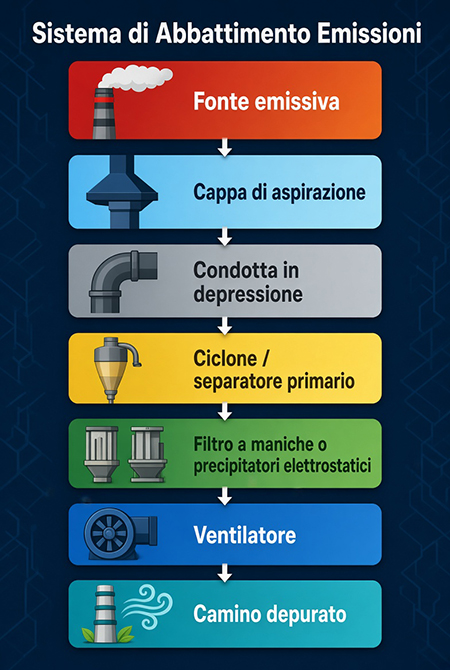
La polvere raccolta non viene normalmente semplicemente accumulata all’aperto.
Viene inviata tramite: trasporto pneumatico; nastri chiusi; coclee; tubazioni di slurry; autocisterne o camion chiusi; silos; tramogge sigillate.
L’obiettivo è evitare che il sistema di abbattimento diventi esso stesso una nuova fonte di emissione.
Stoccaggio delle polveri
Lo stoccaggio può avvenire in diverse forme.
Polveri secche
Sono conservate in: silos metallici; tramogge chiuse; contenitori sigillati; sistemi pneumatici; depositi coperti con aspirazione.
I silos sono generalmente dotati di: filtri di sfiato; sistemi antiesplosione quando necessario; sensori di livello; sistemi di inertizzazione o controllo dell’umidità; scarico dosato.
Fanghi umidi
I fanghi vengono: raccolti nelle vasche; ispessiti; disidratati; filtrati; trasformati in panelli o materiale semisolido; inviati al riciclo.
Le tecnologie comprendono: filtri pressa; filtri sottovuoto; centrifughe; ispessitori; letti di essiccazione industriali; sistemi di miscelazione con altri residui.
Perché lo zinco è il problema principale
Il riciclo diretto delle polveri nell’altoforno è limitato soprattutto dalla presenza di zinco.
Lo zinco entra con: rottame zincato; polveri esterne; materiali riciclati; alcuni minerali; residui di acciaieria.
JFE segnala che in Giappone vengono generati circa 5,8 milioni di tonnellate annue di polveri di altoforno e convertitore; il problema principale è proprio lo zinco, che può evaporare, condensare sulle pareti dell’altoforno e compromettere permeabilità e drenaggio dei materiali.
Pertanto il problema non è soltanto come eliminare la polvere, ma come recuperare il ferro e il carbonio senza reintrodurre nel ciclo zinco, piombo e altri elementi dannosi?
Tecnologie giapponesi di riciclo delle polveri
Riciclo diretto nell’agglomerato
Una parte delle polveri può essere reimmessa nella sinterizzazione: polvere, miscelazione con fini di minerale e fondenti, sinterizzazione, Sinter, altoforno.
È il metodo più semplice, ma non sempre sufficiente.
Limiti: accumulo di zinco; piombo; alcali; eccessiva umidità; granulometria; concentrazione di elementi indesiderati.
Briquettatura o pellettizzazione
Le polveri vengono agglomerate mediante: leganti; acqua; pressione; essiccazione; trattamento termico.
Si ottengono: briquette; pellet autoriducenti; agglomerati riciclabili. Questo migliora: maneggevolezza; trasporto; dosaggio; permeabilità; recupero del ferro.
Rotary Hearth Furnace – RHF
È una delle tecnologie più importanti.
Il forno a suola rotante tratta agglomerati costituiti da: polvere d’altoforno; polvere di convertitore; fanghi; fini ferrosi; riducente carbonioso.
Nel RHF: gli ossidi di ferro vengono ridotti; il ferro diventa ferro metallico; lo zinco viene volatilizzato; il materiale ferroso può essere riutilizzato; le polveri ricche di zinco possono essere destinate a raffinazione.
Nippon Steel utilizza RHF presso: Kimitsu; Hirohata; Hikari, nella documentazione precedente; altre strutture di riciclo collegate al gruppo.
Utilizza inoltre un RC – Resource Circulating kiln a Kashima. Questi impianti consentono il riciclo delle polveri e dei fanghi interni.
Forni rotativi di riduzione
Un’altra soluzione è il forno rotativo.
JFE descrive sistemi nei quali la polvere viene trasportata attraverso circuiti chiusi, anche sotto forma di slurry, verso forni rotativi di riduzione. In alcuni impianti i pellet ridotti raggiungono metallizzazioni superiori al 90% e vengono riutilizzati come carica per l’altoforno.
Il sistema RC di Nippon Steel
Il Resource Circulating kiln di Kashima è particolarmente interessante perché è progettato per trattare insieme: dust; sludge; residui ferrosi; materiali fini.
Il materiale viene consolidato e trattato termicamente per: rimuovere l’umidità; ridurre gli ossidi; recuperare il ferro; separare elementi volatili; ottenere materiale riutilizzabile nella produzione siderurgica.
La pagina ambientale di Nippon Steel descrive il processo in modo chiaro: polveri interne e fanghi separati dal trattamento delle acque vengono agglomerati e riutilizzati come materie prime siderurgiche.
Gestione delle scorie
Anche le scorie sono parte integrante del modello.
Scoria d’altoforno
È relativamente ricca di: silicati; calcio; allumina; magnesio.
Può essere: granulata ad acqua; macinata; trasformata in cemento d’altoforno; usata come aggregato; utilizzata in opere civili.
Scoria di convertitore
È più complessa e contiene ferro residuo.
Può essere usata per: fondazioni stradali; opere portuali; miglioramento dei terreni; materiali da costruzione; applicazioni ambientali marine; fertilizzanti o ammendanti in applicazioni controllate.
Nel 2023 Nippon Steel dichiarava: 10,76 milioni t di scoria d’altoforno; 4,5 milioni t di scoria di acciaieria; riciclo del 100% della scoria d’altoforno; riciclo del 97% della scoria di acciaieria.
Per il 2024, la stessa società riporta: 10,63 milioni t di scoria d’altoforno; 4,41 milioni t di scoria di acciaieria; riciclo del 100% della prima; riciclo del 98% della seconda.
Acque industriali
Le acciaierie primarie consumano enormi quantità d’acqua per: raffreddamento altoforno; raffreddamento convertitori; colata continua; laminazione; depurazione dei gas; granulazione delle scorie; decapaggio; trattamento superficiale.
Il modello giapponese tende a utilizzare circuiti separati: acqua pulita di raffreddamento, circuito chiuso, scambiatore / torre di raffreddamento, ricircolo e: acqua contaminata, sedimentazione, coagulazione/flocculazione, filtrazione, disidratazione fanghi, riciclo dell’acqua.
Il residuo solido viene poi trattato come sludge metallurgico.
Bilancio dei sottoprodotti
Il dato più impressionante è che per ogni tonnellata di acciaio grezzo vengono generati centinaia di chilogrammi di sottoprodotti.
Nippon Steel indica oltre 600 kg di sottoprodotti per tonnellata di acciaio grezzo, comprendendo: scorie; polveri; fanghi; ceneri; refrattari; altri residui.
Per il 2024 Nippon Steel riporta:
| Sottoprodotto | Quantità annua | Destinazione |
| Scoria d’altoforno | 10,63 Mt | cemento, aggregati, materiali stradali |
| Scoria di acciaieria | 4,41 Mt | strade, opere civili, fertilizzanti, ambiente marino |
| Dust | 2,65 Mt | materie prime interne, raffinazione zinco |
| Sludge | 0,34 Mt | materie prime interne |
| Ceneri di carbone | 0,45 Mt | cemento e materiali da costruzione |
| Totale sottoprodotti | 20,42 Mt | riciclo complessivo circa 99% |
Il 99% va però interpretato correttamente: significa tasso di riciclo/riutilizzo dei sottoprodotti, non che il processo sia privo di emissioni o che ogni residuo venga reimmesso direttamente nell’altoforno.
Cosa significa realmente “eliminazione delle polveri”
Bisogna distinguere tre livelli.
Livello 1 – Eliminazione dall’emissione atmosferica
La polvere viene captata da: cappe; filtri; precipitatori; scrubber.
Questo impedisce che finisca nell’atmosfera.
Livello 2 – Stabilizzazione e stoccaggio controllato
La polvere viene: raccolta in silos; umidificata quando necessario; agglomerata; trasportata in circuiti chiusi; isolata da vento e pioggia.
Livello 3 – Recupero materiale
La polvere viene trasformata in: sinter; briquette; pellet ridotti; ferro metallizzato; materia prima per zinco; aggregati o altri materiali.
Il vero modello giapponese punta al terzo livello.
Schema complessivo del ciclo delle polveri
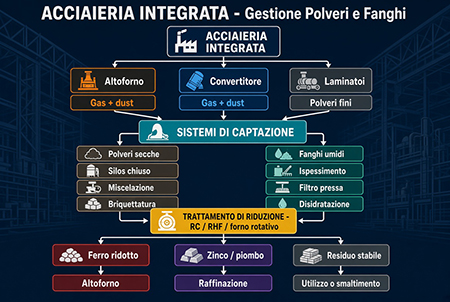 Differenza rispetto a molte acciaierie europee
Il vantaggio giapponese non è soltanto tecnologico, ma organizzativo e spaziale.
L’impianto è concepito fin dall’inizio per integrare: porto; materie prime; cokeria; sinterizzazione; altoforni; convertitori; colata; laminatoi; centrali energetiche; trattamento acque; trattamento polveri; recupero scorie; depositi; logistica ferroviaria; logistica marittima.
In altre parole, la gestione ambientale non è un’aggiunta esterna all’acciaieria: è una sezione produttiva dell’acciaieria stessa.